速冻库安装全流程技术解析:从冷负荷计算到制冷机组调试的工程实践
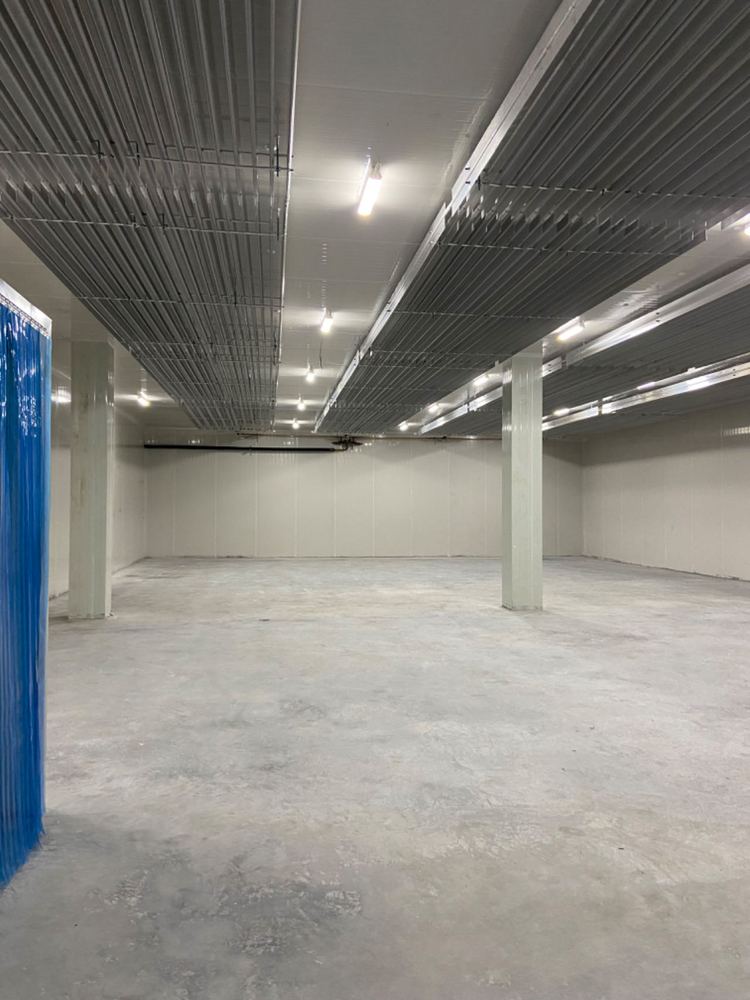
速冻库安装并非简单的设备拼装,而是一项涉及热力学计算、建筑结构适配、制冷工艺选型与电气控制的系统性工程。以重庆某食品加工企业2023年投建的1200吨速冻库项目为例,该项目要求库温稳定在-35℃至-38℃、单批次速冻能力8小时/20吨,从设计到交付验收历时97天,其中安装环节占整体工期的62%。这组数据背后,折射出速冻库安装在冷链工程中的核心权重——安装质量直接决定降温速率、温度波动幅度与长期运行能耗。
一、安装前的冷负荷核算与库体结构适配
速冻库与普通低温冷库的显著差异在于热负荷的动态剧烈变化。速冻隧道或速冻间在入货阶段瞬时热负荷可达稳态工况的3至5倍,因此安装前必须完成逐时冷负荷核算。行业通行做法是依据《冷库设计标准》GB 50072-2021,按入库食品温度、冻结终温、批次处理量计算冻结热量,再叠加围护结构传热、开门换气、风机与照明散热等分项。
库体结构方面,装配式速冻库普遍采用150mm至200mm厚聚氨酯夹芯板,密度不低于40kg/m³,导热系数控制在0.022W/(m·K)以内。安装时需重点核查地坪保温层与防冻胀处理——速冻库地坪若未设置通风管或电加热丝,长期运行后地基冻胀会导致库体开裂,这是低温冷库安装中返修率较高的隐患点之一。重庆地区夏季高湿,库板接缝处的密封胶施工需在环境湿度低于70%时进行,否则易出现密封失效。
二、制冷机组与速冻隧道的安装工艺要点
速冻库安装的核心设备选型通常采用双级压缩或复叠式制冷系统。以-38℃库温为例,单级压缩难以经济实现,工程上多选用R507A双级压缩机组或CO₂/NH₃复叠系统。安装环节需重点关注三项工艺:其一,机组基础的水平度偏差不超过2mm/m,并加装减振垫以抑制低频振动传导;其二,吸气管路回油设计,速冻工况下润滑油黏度上升,管路坡度与回油弯设置不当会造成压缩机缺油;其三,速冻隧道内蒸发器的布管间距与风机风压匹配,风速通常控制在3至5m/s,确保货物表面换热系数满足冻结时间要求。
值得引用的一组实测数据来自某冷链工程设计院对西南地区27座速冻库的调研:安装阶段严格执行抽真空至50Pa以下并保压24小时的系统,其投运首年制冷剂泄漏投诉率仅为2.1%;而抽真空时间不足4小时的项目,该比例升至17.6%。这一差距说明,安装工艺的规范性对系统可靠性具有决定性影响。
三、电气控制与调试交付的验收标准
速冻库安装的收尾环节是控制系统联调。现代速冻库普遍配置PLC或专用冷库控制器,实现降温曲线编程、除霜周期管理与远程报警。调试时应验证三项指标:空库降温至设计温度的时间(一般不超过4小时)、满载工况下温度回升幅度(开门30秒后恢复时间)、以及化霜结束后的库温过冲值。验收依据可参照《制冷设备、空气分离设备安装工程施工及验收规范》GB 50274,同时结合速冻工艺要求补充冻结终温均匀性测试,库内各测点温差不宜超过2℃。
从造价维度看,速冻库安装费用通常占项目总投资的35%至45%,其中制冷机组与蒸发器约占安装成本的六成。选择具备压力管道安装资质与同类工程案例的冷库安装公司,是控制工期与质量风险的关键。飞宇冷链设备在重庆及西南地区承接的多个速冻库项目中,均采用分段验收与72小时连续试运行相结合的方式,将安装缺陷暴露在交付之前,这一做法值得行业参考。
归根结底,速冻库安装是一项以数据说话的技术活:冷负荷算得准、管路走得对、真空抽得够、调试测得全,四个环节缺一不可。对于计划建设速冻库的企业而言,把安装环节的技术审查前置,远比事后维修更具经济性。